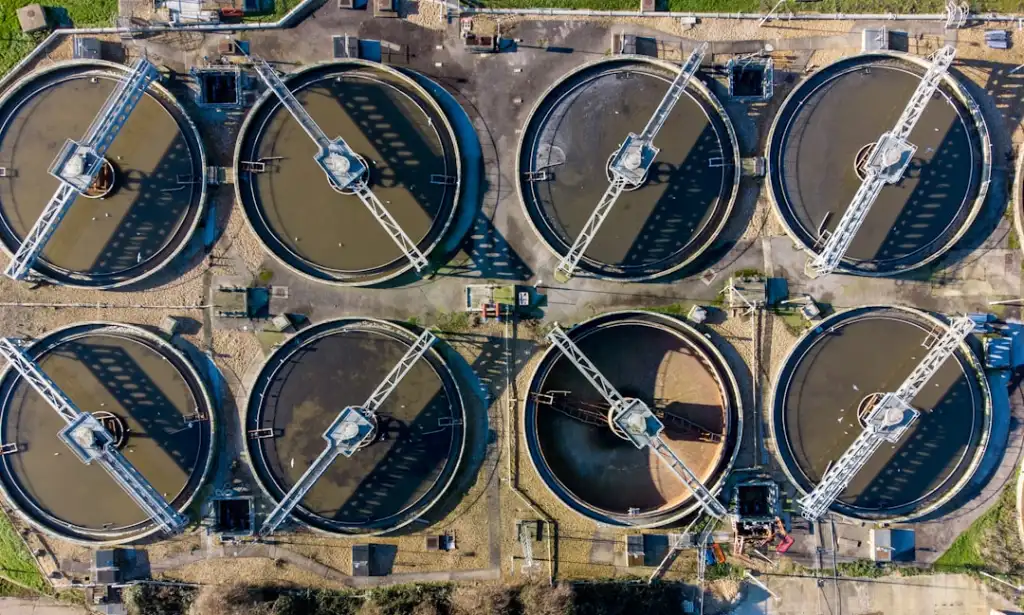
工业废水处理工程中膜分离技术的选型要点与运行维护策略
在工业废水处理工程的一线现场,膜分离系统的选型失误往往不会立刻暴露,而是在运行3到6个月后以通量衰减、清洗频繁、出水水质波动等形式集中爆发。不少项目在调试期表现良好,转入稳定运行后却问题频出,根源多半出在选型阶段对水质波动、膜材质匹配和预处理边界的判断不够审慎。膜技术不是"装上就能用"的标准件,它更像一套需要与前端工艺深度咬合的精密系统。
选型先看水质,而非只看膜参数表
超滤、纳滤、反渗透的分离精度差异明显,但真正决定选型的是进水特征。以COD、悬浮物、含盐量、硬度、特征污染物(如油类、重金属、难降解有机物)为坐标,才能划定合理的膜工艺区间。比如高盐高COD的化工废水,若直接上反渗透,膜面有机污染与结垢会迅速叠加;而先经生化+超滤预处理,再进入纳滤或反渗透,系统寿命可延长数倍。在水处理工程实践中,预处理段的投资占比常被低估,但它恰恰是膜系统稳定运行的第一道防线。
膜材质的选择同样需要回到工况本身。PVDF耐化学清洗、抗污染性较好,适合成分复杂的工业废水;PES亲水性强、通量高,但对强氧化性清洗剂敏感;陶瓷膜耐高温耐腐蚀,适合高悬浮物、强酸碱场景,但单位面积成本偏高。选型时把"清洗方式"和"膜材质"放在一起评估,比单独看孔径或通量更有实际意义。
运行维护:把清洗当作工艺的一部分
膜系统的运维核心不在于"坏了再修",而在于把清洗周期、药剂配比和跨膜压差监测纳入日常工艺管理。跨膜压差上升10%~15%即应触发化学清洗评估,而不是等到通量下降30%才动手。清洗药剂的选择要匹配污染物类型:有机污染用碱性清洗剂配合表面活性剂,无机结垢用酸性清洗剂,生物污染则需杀菌剂与碱洗交替。清洗顺序和温度控制不当,反而会加速膜老化。
- 在线监测:跨膜压差、产水浊度、SDI值应连续记录,形成趋势曲线而非单点判断
- 清洗台账:记录药剂浓度、温度、循环时间与恢复率,为后续优化提供依据
- 预处理联动:前端混凝、气浮或活性炭单元的运行状态直接影响膜负荷,需同步管理
值得强调的是,膜系统的稳定性与整个环保工程的系统设计强相关。预处理不足、水量波动大、回收率设定过高等问题,都会以膜污染的形式转嫁到后端。把膜当作孤立设备来管理,往往事倍功半。
从单一膜段走向系统协同
当前工业废水处理的一个明显趋势是膜技术与生化、高级氧化的组合工艺日益成熟,膜不再是末端把关的唯一手段,而是嵌入整体工艺链中的分离单元。与此同时,空气净化与环境治理的协同需求也在上升——废水处理站区的臭气收集与治理、膜浓缩液的处理处置,都需要在工程初期统筹考虑。选型时预留浓缩液去向和清洗废水回流的接口,能避免后期改造的被动。
给工程方的务实建议是:选型阶段做足水质全分析和小试中试,运行阶段建立以跨膜压差和清洗恢复率为核心的运维指标,并把膜系统纳入全厂水处理工艺的整体调度。膜分离技术的价值,最终体现在系统长周期稳定运行的成本曲线上,而不是某一张参数表上的漂亮数字。